Artykuł sponsorowany
Jak usunąć resztki ścierniwa po szkiełkowaniu formy, zanim wróci do pracy
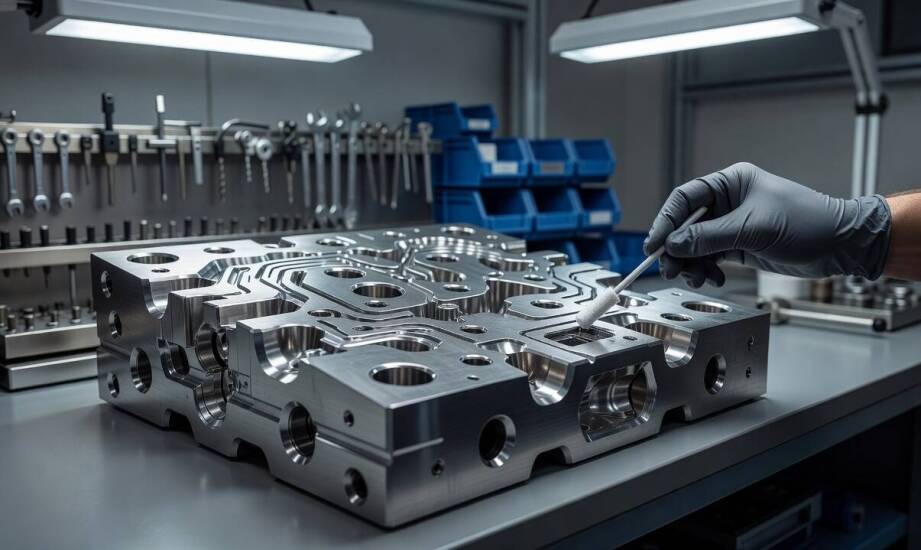
Po szkiełkowaniu formy wtryskowej powierzchnia na pierwszy rzut oka wydaje się jednolita i czysta. W rzeczywistości w mikroporach, głębokich gniazdach oraz wąskich szczelinach suwaków pozostają resztki rozbitego ścierniwa. Niewidoczny gołym okiem pył stanowi poważne zagrożenie dla jakości wyprasek oraz żywotności samego narzędzia. Z tego powodu powierzchowne przedmuchanie detalu rzadko wystarcza do pełnego przygotowania go przed kolejnymi etapami produkcji. Narzędziownie oraz działy utrzymania ruchu we wtryskowniach muszą wdrożyć precyzyjny proces mycia, który wyeliminuje ukryte zabrudzenia, zanim forma wróci na maszynę.
Przeczytaj również: Jak uzyskać niższe koszty prądu i ciepła?
Dlaczego bezosadowe usuwanie zanieczyszczeń jest koniecznością
Proces wygładzania powierzchni po elektrodrążeniu drutowym (WEDM) lub wgłębnym często opiera się na obróbce strumieniowo-ściernej. Zabieg ten pozwala ujednolicić strukturę i zniwelować warstwę białą powstałą w wyniku wyładowań elektrycznych. Wykorzystywane w tym procesie mikrokulki szklane uderzają w detal z dużą siłą, przez co częściowo pękają i rozbijają się na mikroskopijny pył. Ten drobny materiał wnika głęboko w pory oraz mikroszczeliny struktury metalu. Zanieczyszczenia osadzają się również w strefach podziału formy i kanałach odpowietrzających.
Przeczytaj również: Sposoby na odnawialne źródła energii
Środek myjący stosowany na tym etapie musi pełnić kilka ról. Głównym zadaniem preparatu jest oddzielenie drobin szkła od metalu, co ułatwia ich wypłukanie bez stosowania agresywnej siły mechanicznej. Dodatkowo odpowiednio dobrana chemia techniczna nie może pozostawiać własnego osadu po odparowaniu. Jakakolwiek warstwa filmu chemicznego zniekształca pomiar chropowatości profilometrem i utrudnia ostateczną weryfikację jakościową detalu. Obecność tłustego osadu obniża również parametry procesowe, utrudnia nałożenie past polerskich i wchodzi w niepożądaną reakcję z podgrzanym tworzywem.
Przeczytaj również: Warto zamówić trofea i nagrody spersonalizowane
Niedokładne usunięcie resztek ścierniwa niesie za sobą poważne konsekwencje mechaniczne. Twarde cząstki szkła uwięzione w ruchomych elementach formy powodują przedwczesne zużycie wypychaczy i zatarcia suwaków. Kiedy zanieczyszczenia podczas cyklu wtryskowego wymieszają się z płynnym polimerem, generują widoczne defekty na detalach, zmuszając zakład do brakowania całej partii. Narzędziownie poszukują w związku z tym chemii usuwającej pył, która w żaden sposób nie ingeruje w utwardzoną strukturę stali.
Procedury czyszczenia i błędy popełniane w narzędziowniach
Dokładne mycie przeprowadza się bezpośrednio po zakończeniu szkiełkowania, a przed przekazaniem formy do montażu lub kontroli wymiarowej. W wielu narzędziowniach taki etap weryfikacyjny traktuje się jako obowiązkowy, ponieważ obecność ciał obcych zniekształca ocenę geometrii gniazd formujących. Prawidłowy cykl obejmuje wstępne przedmuchanie sprężonym powietrzem, naniesienie preparatu penetrującego, usunięcie rozpuszczonych zabrudzeń oraz zabezpieczenie metalu na czas magazynowania i transportu.
Praktyka pokazuje, że pracownicy odpowiadający za przygotowanie form często popełniają kilka powtarzalnych błędów. Pierwszym z nich jest zbyt słabe płukanie kanałów chłodzących i ślepych kieszeni. Pył z mikrokulek wykazuje tendencję do zbijania się w twarde zatory w miejscach trudnodostępnych, z których nie da się go usunąć niskim ciśnieniem powietrza. Kolejny błąd dotyczy doboru tekstyliów do wycierania detalu na sucho. Zwykłe materiały bawełniane gubią włókna, dlatego podczas serwisu narzędzi wtryskowych należy używać wyłącznie bezpyłowych ściereczek przemysłowych.
Równie ryzykownym błędem okazuje się mieszanie różnego rodzaju, niekompatybilnych ze sobą preparatów w jednym cyklu czyszczenia. Brak spójności w doborze chemii nierzadko skutkuje powstawaniem uporczywych przebarwień na precyzyjnie wykończonych płaszczyznach gniazda. Aby uniknąć takich problemów, zakłady pracują na dedykowanych seriach produktowych. Działająca na polskim rynku firma Transcorn zaopatruje narzędziownie i wtryskownie w specjalistyczną chemię do przetwórstwa tworzyw sztucznych, wspierając techników w utrzymaniu reżimu technologicznego po obróbce form.
Ostateczna akceptacja formy przed jej powrotem na maszynę wymaga rygorystycznej weryfikacji pod kątem mikroskopijnego pyłu. Sama ocena wzrokowa zewnętrznych płaszczyzn to za mało, aby zagwarantować bezpieczeństwo cykli produkcyjnych. Konsekwentne wypłukiwanie resztek szkła, omijanie materiałów pylących i wykorzystanie dopasowanej chemii myjącej zapewniają optymalną żywotność narzędzia i redukują przestoje awaryjne. Właściwe usunięcie ścierniwa bezpośrednio chroni formę i przekłada się na jakość każdego wyprodukowanego detalu.
Kategorie artykułów
Polecane artykuły
Znaczenie teorii próżni fizycznej dla zdrowia

Gąbka z mikrofibry a długotrwała ochrona karoserii – co warto wiedzieć?
Jakie światło najlepiej sprawdza się podczas domowych zdjęć ciążowych?