Artykuł sponsorowany
Jak ocenić gotowy element ze stali odpornej na korozję przed montażem i odbiorem
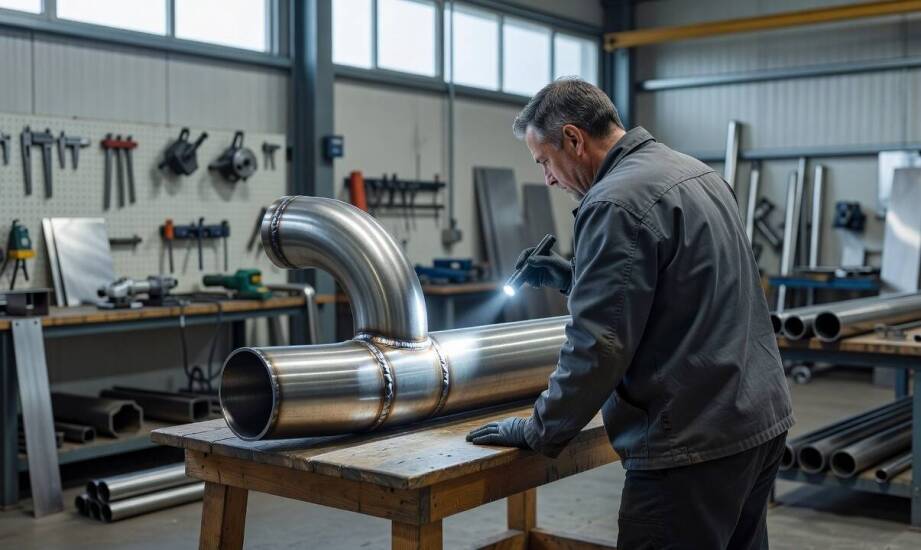
Ocena gotowego elementu przed montażem i ostatecznym odbiorem nie ogranicza się wyłącznie do sprawdzenia certyfikatu materiałowego. Decydujące znaczenie mają stan powierzchni, jakość wykonanych połączeń spawanych oraz kompletność dokumentacji technicznej. Nawet najwyższej jakości stop traci swoje właściwości ochronne, gdy na etapie produkcji i obróbki powstaną słabe punkty inicjujące ogniska uszkodzeń strukturalnych. Właściwe procesy wytwarzania muszą podlegać ścisłej, udokumentowanej weryfikacji. O pełnej niezawodności konstrukcji decyduje w głównej mierze to, czy ewentualne nieprawidłowości warsztatowe zostaną precyzyjnie wychwycone przed dopuszczeniem obiektu do eksploatacji.
Przeczytaj również: Kiedy wysłać pracownika na szkolenie?
Wady powierzchniowe i błędy wykończenia obniżające odporność
Przebarwienia cieplne powstające podczas spawania lub intensywnej obróbki termicznej tworzą na powierzchni warstwę tlenków o znacznie gorszych właściwościach ochronnych niż pierwotna warstwa pasywna. Brunatne naloty często wynikają bezpośrednio z obecności agresywnych chlorków oraz wilgoci, co stanowi szczególne zagrożenie w środowiskach przemysłowych i nadmorskich. Głębokie zarysowania mechaniczne oraz nadmierna chropowatość pozostawiona po szlifowaniu zatrzymują osady, sole i wodę, podnosząc ryzyko wystąpienia korozji wżerowej. Lokalne wżery korozyjne mogą pozostawać niewidoczne gołym okiem na wczesnym etapie formowania, podczas gdy pod powierzchnią materiał ulega już daleko idącemu ubytkowi. Zanieczyszczenie cząstkami żelaza, pochodzącymi z używanych wcześniej narzędzi, szczotek drucianych lub pyłu osiadającego podczas transportu w hali, zakłóca ciągłość bariery pasywnej i prowadzi do lokalnej korozji kontaktowej. Pozostałości po obróbce mechanicznej wykonanej w pobliżu na zwykłej stali węglowej stanowią powszechne źródło problemów. Prawidłowo przygotowane wyroby ze stali kwasoodpornej wymagają konsekwentnej separacji procesów obróbczych.
Przeczytaj również: Najlepsze powody, by korzystać ze szkoleń
Zgodność wykonania elementu z projektem i rysunkiem technicznym wymaga rygorystycznego sprawdzenia parametrów wykończenia krawędzi. Normy określające zasady przygotowania powierzchni elementów konstrukcyjnych, takie jak EN 1090 czy ISO 12944, wymuszają zaokrąglenie ostrych załamań promieniem wynoszącym co najmniej 2 mm. Taki zabieg technologiczny zapewnia ciągłość nanoszonych później powłok ochronnych oraz pozwala skutecznie uniknąć niebezpiecznej koncentracji naprężeń. Ostre zadziory, niewłaściwie wykonane fazy czy brak promieni na krawędziach narażonych na gromadzenie się zanieczyszczeń stanowią podstawę do wstrzymania odbioru partii materiału.
Kontrola stref przyspoinowych i kompletowanie dokumentacji
W strefie wpływu ciepła podczas spawania elementów austenitycznych dochodzi do zjawiska sensytyzacji, które zachodzi najintensywniej w zakresie temperatur od 450 do 850°C. Węgliki chromu wydzielają się na granicach ziaren, powodując miejscowe zubożenie osnowy i utratę zdolności do ponownej pasywacji. Efekt ten, znany w inżynierii materiałowej jako korozja międzykrystaliczna, trwale osłabia nośność konstrukcji od wewnątrz. Kolorowe naloty tlenkowe wokół spoiny oraz pozostała zgorzelina jednoznacznie świadczą o naruszeniu bariery. Dodatkowo nieciągłości geometryczne samych spoin, w tym podtopienia czy rozpryski spawalnicze, sprzyjają gromadzeniu zanieczyszczeń i tworzą odpowiednie środowisko do rozwoju korozji szczelinowej. Prawidłowe oczyszczenie mechaniczne, chemiczne trawienie i pasywacja po zakończeniu prac przywracają zakłóconą strukturę chemiczną wyrobu.
Ocena fizyczna musi nierozerwalnie iść w parze z analizą zgromadzonej dokumentacji jakościowej. Akceptacja wyprodukowanej partii wymaga szczegółowej weryfikacji atestów materiałowych 3.1 wydanych według normy EN 10204, które potwierdzają skład chemiczny konkretnego wytopu oraz jego właściwości mechaniczne. Niezbędnym etapem jest również wykonanie serii badań nieniszczących NDT. Metody wizualne (VT), penetracyjne (PT), magnetyczno-proszkowe (MT) oraz testy ultradźwiękowe (UT) weryfikują jakość wykonanych połączeń pod kątem ukrytych pęknięć i nieciągłości struktury. Inżynierowie firmy KTM Weld przeprowadzają specjalistyczne badania NDT oraz wdrażają kompleksowe systemy zarządzania jakością oparte na standardach PN-EN ISO 3834 i ZKP PN-EN 1090 dla producentów. Kompletna teczka odbiorowa gromadzi wszystkie protokoły badawcze, świadectwa hutnicze i raporty z pomiarów krawędzi.
Element wykazujący przebarwienia, głębokie zarysowania, wżery korozyjne lub ślady zanieczyszczenia żelazem wymaga skierowania do procedury naprawczej. Weryfikacji podlegają również spoiny z widocznymi, nieusuniętymi nalotami tlenkowymi oraz ewidentnymi wadami geometrii. Brak rzetelnych atestów powiązanych z wytopem, niekompletne protokoły z przeprowadzonych badań nieniszczących lub widoczne odstępstwa od założeń projektowych uzasadniają wstrzymanie procesu końcowej akceptacji. Prawidłowy odbiór gotowych wyrobów opiera się wyłącznie na szczegółowej kontroli procesów warsztatowych, ponieważ sama deklaracja użycia odpowiedniego stopu nierdzewnego nie gwarantuje bezpieczeństwa nośnego konstrukcji.
Kategorie artykułów
Polecane artykuły
Znaczenie teorii próżni fizycznej dla zdrowia

Gąbka z mikrofibry a długotrwała ochrona karoserii – co warto wiedzieć?
Jakie światło najlepiej sprawdza się podczas domowych zdjęć ciążowych?